Термічна обробка сталей в Україні: стан та перспективи галузі
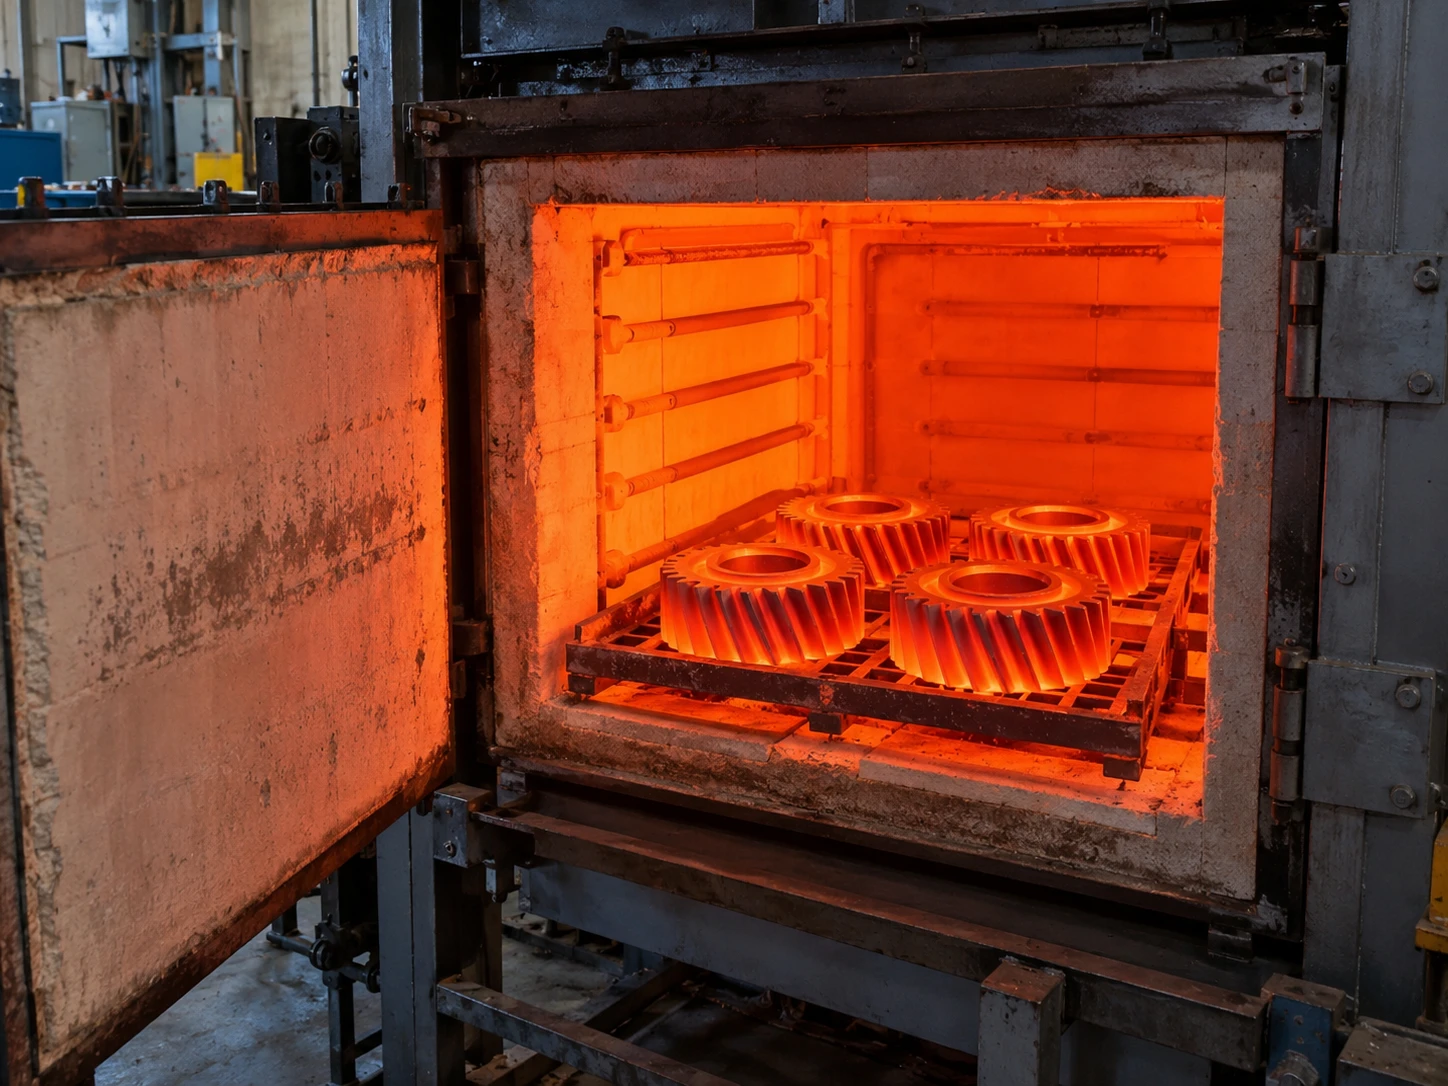
Металеву деталь можна виготовити з високоякісної сталі, точно виточити на верстаті й навіть ідеально підігнати за розмірами. Але якщо вона не має потрібної твердості, міцності та зносостійкості, довго працювати під навантаженням не буде. Саме тому термічна обробка металів залишається важливою частиною машинобудування, ремонту промислового обладнання та виробництва запчастин.
Для українських підприємств це питання сьогодні набуло особливого значення. Дороге імпортне обладнання, складна логістика, дефіцит кваліфікованих спеціалістів та перебої з електропостачанням змушують виробників уважніше ставитися до ресурсу кожної деталі.
При цьому термообробка сталі — не обов’язково складний процес на великому металургійному комбінаті. Гартування валів, відпал сталевих заготовок, нормалізацію чи відпуск після гартування виконують і невеликі виробничі підприємства. Для них це можливість не лише виготовляти нові комплектуючі, а й відновлювати працездатність обладнання, яке раніше довелося б замінювати.
Яким є стан цієї сфери в Україні у 2026 році, що заважає її розвитку та які технології матимуть найбільший попит найближчими роками?
Термообробка сталі: чому без неї не обходиться сучасне машинобудування
Термічна обробка — це кероване нагрівання, витримування та охолодження металу, завдяки яким змінюється його внутрішня структура, а разом із нею — механічні властивості.
Простіше кажучи, правильно підібраний температурний режим дозволяє отримати від одного матеріалу різні характеристики.
Наприклад, сталевий вал повинен витримувати значні навантаження, але водночас не бути надмірно крихким. Зубці шестерні мають протистояти зношуванню, тоді як її серцевина повинна зберігати достатню в’язкість. А заготовку перед механічною обробкою іноді, навпаки, потрібно зробити м’якшою.
Вирішити ці завдання лише токарною чи фрезерною обробкою неможливо.
Найбільш поширені види термообробки сталей:
- Гартування — нагрівання до визначеної температури з подальшим охолодженням за встановленим режимом для формування потрібної структури та підвищення твердості.
- Відпуск — нагрівання загартованої сталі до температури нижче критичної з подальшим охолодженням; допомагає зменшити крихкість і скоригувати механічні властивості.
- Відпал — обробка, яку застосовують для пом’якшення матеріалу, зміни його структури або зменшення внутрішніх напружень залежно від обраного режиму.
- Нормалізація — нагрівання з подальшим охолодженням переважно на повітрі для отримання визначеної структури сталі.
- Хіміко-термічна обробка — процеси, під час яких змінюється не лише структура, а й хімічний склад поверхневого шару металу. До них належать, зокрема, цементація та азотування.
Це не взаємозамінні операції. Режим, який підходить для однієї марки сталі та конкретної деталі, може виявитися непридатним для іншої.
Тому професійна термообробка починається з визначення матеріалу, вимог до готового виробу та умов його подальшої експлуатації.
Який стан галузі в Україні у 2026 році
В Україні зберігається виробнича база для термічної обробки сталей. Такі роботи виконують машинобудівні, ремонтні, інструментальні та металообробні підприємства. Термічні дільниці можуть входити до складу великих заводів або працювати як окремі виробництва, що приймають замовлення від сторонніх клієнтів.
Водночас точну місткість цього ринку визначити непросто. У відкритій статистиці послуги термообробки не завжди виділяються окремо від інших операцій металообробки, а значну частину робіт підприємства виконують для власних потреб.
Термічні операції потрібні не лише під час виготовлення нового металопрокату чи серійних деталей. Значна частина потенційних замовлень пов’язана з ремонтом обладнання, виготовленням запчастин, відновленням вузлів і малосерійним виробництвом.
Саме цей сегмент може мати особливе значення для української промисловості в умовах обмежених інвестиційних ресурсів.
Від великих заводів до невеликих термічних дільниць
Раніше багато машинобудівних підприємств прагнули виконувати максимальну кількість технологічних операцій самостійно. Великий завод міг мати власні механічні цехи, ливарне виробництво, ковальську дільницю та термічне відділення.
Така модель зручна за стабільного завантаження. Але утримання спеціалізованого обладнання потребує коштів навіть тоді, коли замовлень небагато.
Сучасному невеликому виробнику часто вигідніше передати термообробку зовнішньому підряднику, ніж купувати піч, облаштовувати окреме приміщення та наймати технолога.
Наприклад, майстерня виготовляє партію з двадцяти сталевих пальців для шарнірних з’єднань спецтехніки. Токарну обробку вона може виконати власними силами. Але для забезпечення необхідних характеристик деталей може знадобитися гартування з подальшим відпуском.
Якщо такі замовлення надходять лише кілька разів на місяць, власна термічна дільниця може бути економічно невиправданою. У цьому випадку спеціалізований підрядник дозволяє отримати потрібну послугу без значних капітальних вкладень.
Саме тому перспективним напрямом є розвиток невеликих і середніх підприємств, здатних працювати із замовленнями різного масштабу — від одиничної деталі до серійних партій.
Які технології найбільше потрібні українським підприємствам
Попит на певний вид термообробки визначається насамперед конструкцією деталей, матеріалом та умовами експлуатації.
Гартування і відпуск деталей машин
Це один із базових напрямів для машинобудування та ремонтного виробництва.
Гартування застосовують, коли потрібно отримати підвищену твердість і міцність сталі за рахунок відповідних структурних перетворень. Але після гартування матеріал часто має значні внутрішні напруження та недостатню в’язкість.
Саме тому для багатьох деталей передбачено наступний відпуск.
Типовими об’єктами такої обробки є вали, осі, пальці, елементи передач, інструментальні та інші відповідальні деталі.
Відпал і нормалізація заготовок
У виробничій практиці часто потрібно не підвищити твердість, а навпаки — підготувати метал до подальшої обробки.
Наприклад, після певних операцій виготовлення заготовка може мати неоднорідну структуру або значні внутрішні напруження. Через це під час механічної обробки виникають деформації, а різальний інструмент зношується швидше.
Правильно підібраний відпал або нормалізація допомагають поліпшити технологічні властивості матеріалу.
Такі процеси затребувані у виробництві деталей машин, металоконструкцій, інструменту та комплектуючих, які проходять декілька етапів обробки.
Індукційне гартування поверхонь
Для окремих деталей важлива висока твердість лише на певній ділянці.
Наприклад, робоча поверхня вала має протистояти зношуванню, а його серцевина — зберігати достатню здатність сприймати навантаження без крихкого руйнування.
У таких випадках застосовують поверхневе гартування, зокрема з використанням індукційного нагрівання.
Перевага методу — можливість швидко нагрівати задану зону деталі. Але результат залежить від складу сталі, форми виробу, потужності обладнання та правильності режиму охолодження.
Індукційна технологія не є універсальною заміною пічної термообробки. Вона найефективніша там, де справді потрібне локальне зміцнення та є можливість забезпечити стабільні параметри процесу.
Цементація та азотування
Для шестерень, валів та інших деталей, що працюють в умовах тертя, іноді необхідно поєднати твердий поверхневий шар із відносно в’язкою серцевиною.
Один із можливих шляхів — хіміко-термічна обробка.
Під час цементации поверхневий шар сталі насичують вуглецем, після чого зазвичай проводять відповідну термічну обробку. Азотування передбачає насичення поверхні азотом для формування шару з потрібними експлуатаційними характеристиками.
Такі процеси потребують спеціального обладнання та ретельного контролю. Їхня доцільність визначається не модністю технології, а вимогами до конкретної деталі.
Головні проблеми української термообробки
Розвиток галузі сьогодні стримують не лише фінансові труднощі. Є й технічні питання, які безпосередньо впливають на собівартість та якість виробів.
Енергозалежність виробництва
Термообробка належить до процесів, для яких стабільне енергопостачання особливо важливе.
Якщо токарний верстат після зупинки в багатьох випадках можна запустити повторно, то переривання термічного циклу створює складнішу ситуацію.
Уявімо, що партія деталей перебуває в печі на етапі нагрівання або витримування. Раптове відключення електроенергії змінює температурний режим. Залежно від технології це може призвести до браку або необхідності повторної обробки після оцінки стану металу.
Для України, де ризик перебоїв електропостачання залишається суттєвим, це питання має практичне значення.
Підприємствам доводиться враховувати доступність резервного живлення, можливості безпечного завершення циклів та економічну доцільність енергоефективного обладнання.
Водночас резервне джерело живлення не завжди здатне забезпечити повну потужність промислової печі. Для кожного виробництва потрібне окреме технічне рішення.
Застарілі печі та обладнання
Частина українських виробничих підприємств продовжує використовувати печі, які були встановлені десятки років тому.
Таке обладнання не обов’язково непридатне. За належного технічного стану воно може виконувати потрібні операції. Проте старі системи нагрівання та регулювання часто поступаються сучасним за енергоефективністю, точністю керування та можливістю документувати параметри процесу.
Особливо відчутною стає різниця під час обробки складних або дорогих деталей, для яких навіть невелике відхилення температурного режиму може бути критичним.
Модернізація не завжди потребує повної заміни печі. Іноді доцільно почати з оновлення систем керування, вимірювання температури, теплоізоляції та реєстрації технологічних параметрів.
Нестача кваліфікованих спеціалістів
Термообробка потребує знань, які неможливо замінити лише досвідом роботи з нагрівальним обладнанням.
Технолог має розуміти вплив хімічного складу сталі на її поведінку під час нагрівання та охолодження, знати можливі структурні перетворення, враховувати геометрію деталей і ризик деформацій.
Навіть за наявності сучасної печі неправильно вибраний режим може призвести до браку.
Особливо складною є ситуація з нестандартними замовленнями, коли потрібно відновити деталь за зразком, але інформація про матеріал відсутня або неповна.
Контроль якості та повторюваність результату
Замовник термообробки зазвичай очікує конкретних властивостей деталі. Але якість не можна оцінювати лише за тим, що виріб нагріли до певної температури.
Необхідно перевіряти результат.
Залежно від технічних вимог це можуть бути вимірювання твердості, контроль глибини зміцненого шару, перевірка геометрії, дослідження структури матеріалу або інші випробування.
Особливо важливо забезпечити повторюваність: деталі з однієї партії повинні відповідати встановленим вимогам, а наступне замовлення — давати передбачуваний результат.
Для підприємств, які прагнуть працювати з відповідальними компонентами та вимогливими замовниками, саме контроль якості часто стає вирішальною конкурентною перевагою.
Ремонт спецтехніки як джерело попиту на термічну обробку
Окремої уваги заслуговує сегмент відновлення промислового обладнання та спеціальної техніки.
Екскаватори, навантажувачі, трактори, дорожні машини й виробничі механізми містять значну кількість деталей, що працюють під навантаженням і поступово зношуються.
Це пальці шарнірних з’єднань, втулки, вали, шестерні, осі та різноманітні елементи механічних передач.
Коли така деталь виходить із ладу, підприємство має вибір: шукати оригінальну запчастину, купувати аналог або виготовляти нову за кресленням чи зразком.
У третьому випадку термічна обробка може бути важливою частиною технологічного процесу.
Наприклад, виготовити палець потрібного діаметра — лише половина завдання. Якщо його матеріал і твердість не відповідають умовам експлуатації, нова деталь може зношуватися значно швидше, ніж очікується.
Водночас надмірна твердість без достатньої в’язкості теж небезпечна: під ударними навантаженнями можливе крихке руйнування.
Тому виготовлення відповідальних запасних частин повинно передбачати обґрунтований вибір сталі, режиму термообробки та методів контролю.
Саме поєднання механічної обробки й термічного зміцнення відкриває додаткові можливості для українських ремонтно-виробничих підприємств.
Які технологічні зміни визначатимуть майбутнє галузі
Говорячи про перспективи, не варто очікувати, що найближчими роками всі підприємства перейдуть на дорогі автоматизовані комплекси. Український ринок неоднорідний, а можливості інвестування дуже різні.
Найімовірніше, модернізація відбуватиметься поступово.
Автоматизація контролю температури. Цифрові регулятори, програмування циклів і реєстрація параметрів дозволяють зменшувати залежність результату від ручного керування. Це особливо корисно для повторюваних партій деталей.
Енергоефективні печі. Скорочення теплових втрат, удосконалення теплоізоляції та оптимізація завантаження можуть допомагати знижувати витрати енергії на одиницю продукції. Реальна економія залежить від режиму роботи обладнання.
Вакуумна термообробка. Вакуумні печі дають змогу виконувати окремі процеси зі зменшеним впливом газового середовища на поверхню деталей. Це важливо для виробів із високими вимогами до чистоти поверхні та точності. Проте вартість таких установок обмежує їхнє застосування там, де достатньо традиційних технологій.
Локальне індукційне зміцнення. Для серійних деталей зі стабільною геометрією індукційні установки можуть забезпечувати продуктивну обробку визначених зон. Перспективність залежить від обсягів замовлень і правильного підбору технології.
Усі ці напрями мають спільну рису: конкурентоспроможність поступово зміщується від самої наявності печі до здатності гарантувати прогнозовані характеристики готової деталі.
Що визначатиме попит у найближчі роки
Перспективи української термообробки значною мірою залежать від відновлення машинобудівних виробництв, розвитку ремонтних підприємств, попиту на запчастини та загальної інвестиційної активності.
Можна виділити декілька ймовірних тенденцій.
По-перше, зберігатиметься потреба у виготовленні та відновленні деталей для обладнання, яке вже працює в Україні. Висока вартість імпортних вузлів робить локальне виробництво комплектуючих економічно цікавим там, де можна забезпечити належну якість.
По-друге, зростатиме значення невеликих серій. Не кожному замовнику потрібні тисячі однакових деталей. Часто йдеться про кілька валів, десяток пальців або комплект нестандартних запчастин.
По-третє, підприємства приділятимуть більше уваги повному технологічному циклу. Замовникові зручніше отримати готову деталь із підтвердженими характеристиками, ніж окремо організовувати закупівлю матеріалу, механічну обробку, гартування та остаточний контроль.
Водночас не слід ігнорувати ризики. Нестабільне енергопостачання, обмежені інвестиції, нестача персоналу та висока вартість сучасного обладнання можуть стримувати оновлення виробничих потужностей.
Отже, перспектива розвитку є, але вона нерівномірна: найбільші можливості матимуть ті підприємства, які зможуть поєднати технологічну компетентність, контроль якості та гнучку роботу із замовниками.
Як замовнику вибрати виконавця термообробки
Для підприємства, якому потрібне гартування чи відпал деталей, головним критерієм не повинна бути лише ціна за кілограм або одиницю продукції.
Насамперед варто з’ясувати, чи працює виконавець із потрібною маркою сталі та чи має обладнання для конкретного технологічного процесу.
Не менш важливо узгодити технічне завдання. У ньому бажано зазначити матеріал, необхідну твердість, вимоги до зміцненого шару, геометричні допуски та особливості майбутньої експлуатації.
Перед початком робіт доцільно уточнити, як підприємство контролює температуру, які вимірювання виконує після обробки та чи може надати результати перевірки.
Окреме питання — можливі деформації. Деякі режими термообробки змінюють розміри або геометрію деталі. Тому припуски на остаточне шліфування чи іншу фінішну обробку потрібно передбачати завчасно.
Висновки: українська термообробка має потенціал, але потребує модернізації
Термічна обробка сталей є необхідною складовою української промисловості. Без неї складно забезпечити належний ресурс багатьох машинобудівних деталей, інструменту, механічних передач і комплектуючих для спецтехніки.
Попри складну економічну ситуацію, ця сфера має декілька напрямів розвитку. Насамперед ідеться про малосерійне виробництво, ремонт обладнання, виготовлення нестандартних запчастин і модернізацію наявних термічних дільниць.
У найближчій перспективі підприємствам доведеться шукати баланс між вартістю обробки, точністю технологічних режимів і якістю готових виробів.
Для замовників це означає просту річ: правильно виконана термообробка — не другорядна операція після виготовлення деталі, а один із чинників, що визначають її надійність та довговічність.
А для українських виробничих підприємств здатність забезпечити потрібні властивості металу, підтвердити їх вимірюваннями та виконати замовлення в розумні строки може стати важливою конкурентною перевагою.